
Wanneer u de technische specificaties voor geogrid-productieapparatuur vergelijkt, wordt het automatiseringsniveau vaak als één regel onderaan de datasheet vermeld. Maar in de praktijk bepaalt het meer dan welke mechanische parameter dan ook hoe consistent uw fabriek zal draaien, hoe snel u kunt reageren op materiaalvariaties en wat uw werkelijke bedrijfskosten per ton over een periode van vijf jaar zullen zijn.
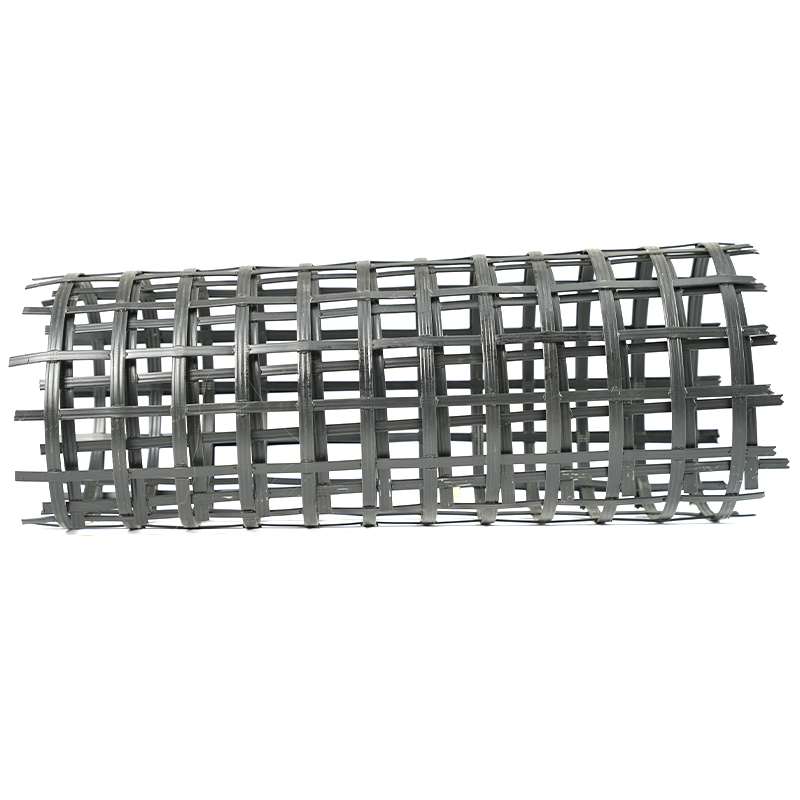
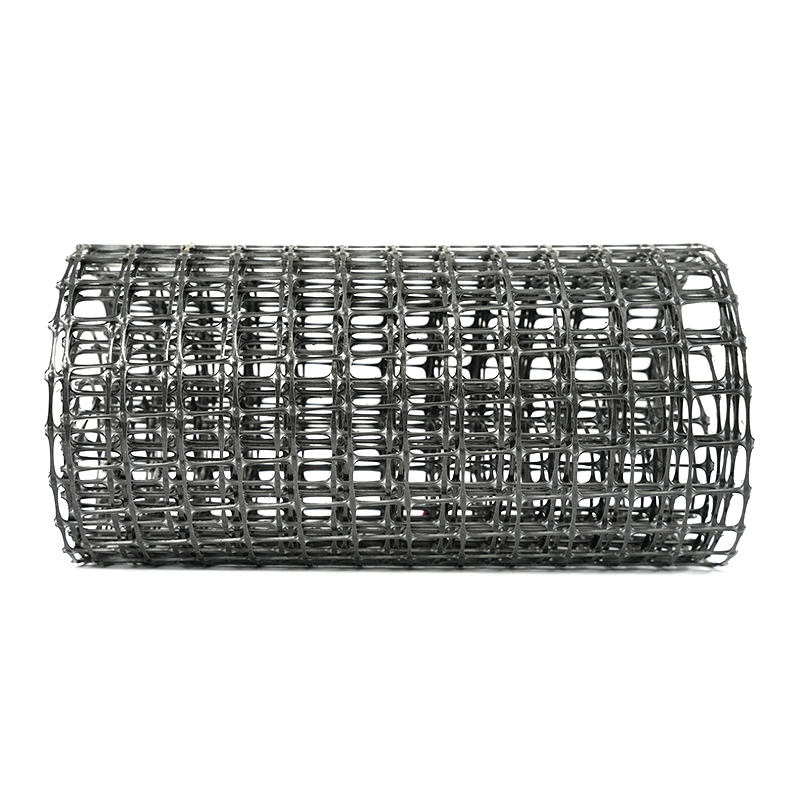
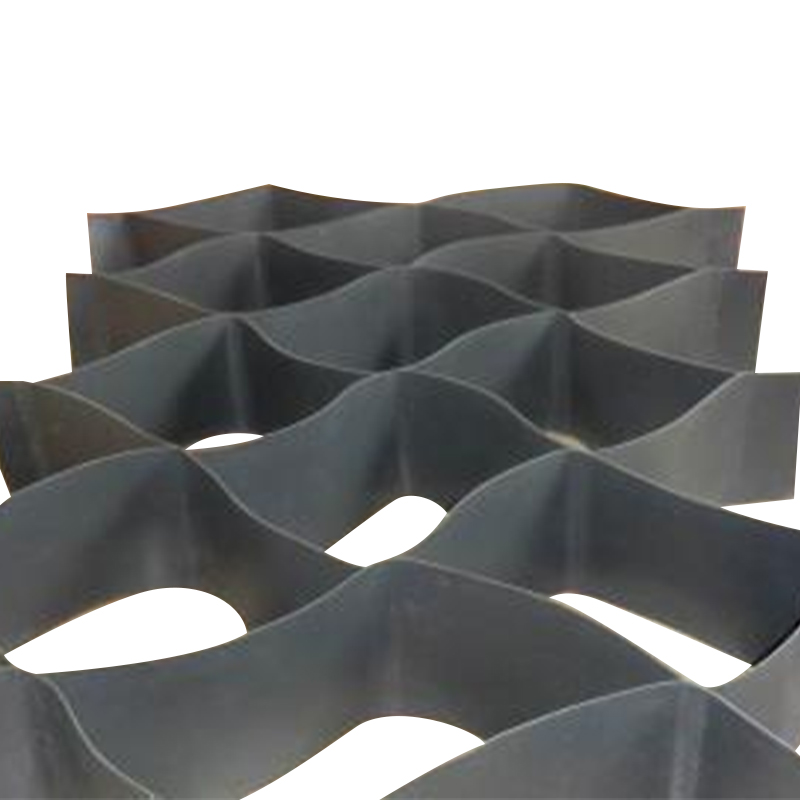
Het automatiseringsniveau in moderne geogrid-productieapparatuur kan worden opgesplitst in vier bruikbare lagen: besturingskern en aenrijfarchitectuur, processtabiliteit en gesloten-lusregeling, gegevensintegratie voor traceerbaarheid van kwaliteit en operatorinterface voor dagelijkse efficiëntie. Elke laag heeft rechtstreeks invloed op de uitvoerkwaliteit van producten zoals  Bidirectionele Geogrid-productielijn met PLC en servo-aandrijfbesturing Deze lijn integreert een PLC-gebaseerde besturingskern en servoaandrijvingen voor nauwkeurige snelheids- en positiecontrole van aanvoer, verwarming, strekking, koeling en wikkeling, en vormt de automatiseringsbasis voor meerlaagse processtabiliteit. Bekijk Product → and
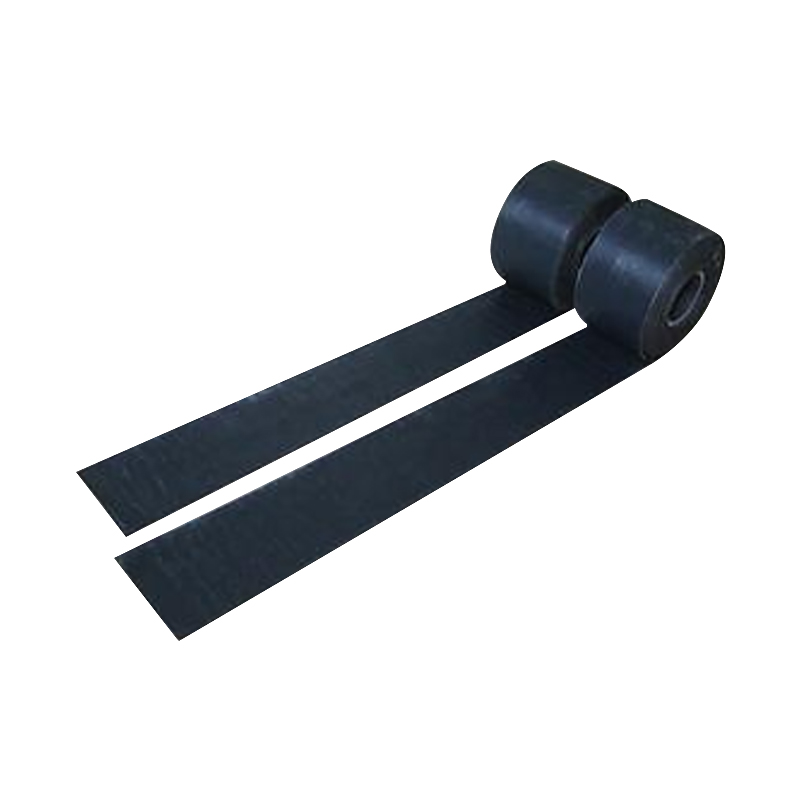
 Uniaxiale geogrid-productielijn met treksterkte en geautomatiseerde besturing Net als de bidirectionele tegenhanger maakt deze lijn gebruik van PLC- en servo-aandrijfarchitectuur om sequentiële rekoperaties te regelen, waardoor nauwkeurige snelheids- en spanningscontrole wordt gegarandeerd voor hoogwaardige uniaxiale geogrid-uitvoer. Bekijk Product → .
1. Control Core en Drive-architectuur – De basis van automatisering
De centrale controller bestuurt elke opeenvolgende actie op de lijn: aanvoeren, verwarmen, strekken, koelen en oprollen. In moderne geogrid-apparatuur is PLC-gebaseerde besturing met servoaandrijvingen de basislijn van de industrie. Een programmeerbare logische controller (PLC) verwerkt sensorfeedback en geeft opdrachten aan servomotoren die de rollen, klemmen en verplaatsingsmechanismen aandrijven met nauwkeurige snelheids- en positiecontrole.
De betrouwbaarheid van het PLC-platform is van belang voor de beschikbaarheid van reserveonderdelen en langdurige ondersteuning. Merken met industriële standaard zorgen ervoor dat als een module defect raakt, u een vervanging kunt vinden zonder de hele schakelkast opnieuw te hoeven ontwerpen. Servoaandrijvingen bieden, in tegenstelling tot frequentieomvormers met inductiemotoren, een betere koppelregeling bij lage snelheden en een snellere reactie op belastingsveranderingen, wat van cruciaal belang is tijdens de rekfase, waar zelfs een snelheidsafwijking van 1% de productrek kan veranderen.
Waar u op moet letten bij schijfhardware
Een lijn uitgerust met servoaandrijvingen die werken op een digitaal communicatienetwerk zoals EtherCAT of Profinet, zal cyclustijden van minder dan 1 ms bereiken tussen het lezen van de sensor en het commando van de actuator. Dit niveau van reactievermogen vertaalt zich direct in een uniforme openingsbreedte en -dikte over de gehele plaat.
2. Processtabiliteit en gesloten-lusregeling
Het automatiseringsniveau gaat niet over hoeveel schermen een paneel heeft, maar over hoeveel procesvariabelen automatisch worden onderhouden zonder tussenkomst van de operator. Bij het uitrekken van geogrids zijn de belangrijkste variabelen de temperatuur in de verwarmingszone, de uitrekverhouding en de uitreksnelheid.
Gesloten regeling betekent dat elke zone van de infrarood- of heteluchtverwarmer zijn eigen thermokoppel heeft dat terugkoppelt naar een PID-regelaar in de PLC. Als de materiaaltoevoersnelheid verandert of de omgevingstemperatuur daalt, past de controller het verwarmingsvermogen in realtime aan om het polymeer binnen zijn optimale vormvenster te houden — doorgaans ±2 °C voor polypropyleen en ±3 °C voor polyethyleen.
Op dezelfde manier moet de rekverhouding worden gehandhaafd door een kracht- of positielus. Een rekmechanisme met constante spanning dat gebruik maakt van servoaangedreven rollen met encoderfeedback kan de trekverhouding binnen ±0,5% houden, wat het verschil is tussen een geogrid dat voldoet aan de ASTM D6637-trekvereisten en een geogrid die niet voldoet aan de kwaliteitscontrole.
| Procesparameter | Handmatige / semi-automatische lijn | Moderne volautomatische lijn |
|---|---|---|
| Temperatuurtolerantie verwarmingszone | ±5°C | ±2 °C |
| Nauwkeurigheid van de longitudinale rekverhouding | ±1,5% | ±0,5% |
| Transversale reksynchronisatievertraging | 0,3–0,5 sec | < 0,05 s |
| Schommeling van de baanspanning (tijdens het wikkelen) | ±10% | ±3% |
Het praktische gevolg is dat een volledig geautomatiseerde lijn urenlang kan draaien op de beoogde treksterkte met een variatie van minder dan 2% tussen de rollen, terwijl een lijn met alleen open-lusregeling frequente aanpassingen nodig kan hebben en meer afval kan produceren tijdens omschakelingen of overgangen van materiaalkwaliteit.
3. Gegevensintegratie en traceerbaarheid van kwaliteit
Moderne geogrid-productieapparatuur omvat steeds vaker een data-acquisitiesysteem dat elke batchrun registreert: smelttemperatuurprofiel, rekkrachtcurven, lijnsnelheid en eindrolgewicht. Deze gegevens kunnen worden geëxporteerd naar een MES (Manufacturing Execution System) op fabrieksniveau of eenvoudigweg lokaal worden opgeslagen voor traceerbaarheid.
Voor een fabrikant die geogrids levert aan infrastructuurprojecten waarbij elke zending vergezeld moet gaan van certificeringen, is de mogelijkheid om voor elke rol een machinaal gegenereerd rapport te produceren meer dan een gemak: het is een nalevingsvereiste. Het automatiseringsniveau wordt hier gemeten aan de hand van het aantal gegevenspunten dat automatisch wordt geregistreerd versus handmatig wordt ingevoerd. Een systeem dat elke vijf seconden van de productie een label geeft met tijdstempelde proceswaarden, biedt de granulariteit die nodig is voor analyse van de hoofdoorzaak wanneer een batch afwijkt van de specificaties.
Gemeenschappelijke datapunten gevolgd door geautomatiseerde lijnen
- Walssnelheid (m/min) en cumulatieve lengte
- Verwarmingszonetemperaturen (zone 1 tot en met zone 6 of meer)
- Strekverhouding in machinerichting (MD) en dwarsrichting (TD)
- Koelwatertemperatuur en debiet
- Eindgewicht en wikkelspanning
Wanneer de gegevens worden geïntegreerd met een operatordashboard, strekt de zichtbaarheid zich uit tot realtime OEE (Overall Equipment Effectiveness). Hierdoor kunnen fabrieksmanagers vertragingen of uitval onmiddellijk identificeren, in plaats van ze aan het einde van een dienst te ontdekken.
4. Operatorinterface en gebruiksgemak
Een vaak onderschat aspect van automatisering is de mate waarin de interface menselijke fouten vermindert. Een goed ontworpen HMI (Human-Machine Interface) moet de productiestatus in één oogopslag weergeven: groen voor normaal bedrijf, geel voor een waarschuwing nabij de controlelimiet en rood voor een afwijking die actie vereist.
Receptbeheer is een praktijkvoorbeeld. Op een moderne lijn kan de operator een opgeslagen recept voor een specifiek product laden (bijvoorbeeld een bidirectioneel geogrid van 50 kN/m) en stelt de PLC automatisch alle zonetemperaturen, reksnelheden en wikkelparameters in. Dit elimineert het risico op fouten bij handmatige invoer en reduceert de omsteltijd van 45 minuten naar minder dan 10 minuten.
Onderhoudsherinneringen vormen een andere laag. Het besturingssysteem kan de bedrijfsuren van lagers, versnellingsbakken en schermen bijhouden en een preventief onderhoudsalarm weergeven op basis van feitelijk gebruik in plaats van kalenderintervallen.
Voor apparatuur zoals  Zwaar uitgevoerde kunststof brekermachine met geavanceerde Z-snijden Met een Z-snijrotor, een te openen chassis en een robuuste constructie minimaliseert deze breker stilstand en onderhoud; in combinatie met geautomatiseerde diagnostiek verhoogt het de productietijd bij materiaalterugwinningstoepassingen. Bekijk Product → Een eenvoudige touchscreen-interface met foutdiagnose, die wordt gebruikt bij materiaalherstel, helpt de cabine-operator kleine storingen op te lossen zonder een elektricien te bellen, wat de uptime van de lijn direct verbetert.
Vergelijking van semi-geautomatiseerde en volledig geautomatiseerde operationele eisen
- Halfautomatische lijn: De operator stelt het vermogen van de verwarmingsbank handmatig in, past de opening van de rekrol aan via het handwiel en registreert de productielogboeken op papier.
- Volledig geautomatiseerde lijn: De operator laadt het recept, controleert de status op het scherm en bevestigt waarschuwingen. De PLC verwerkt alle aanpassingen tijdens normaal bedrijf.
Veelgestelde vragen
Betekent hogere automatisering altijd hogere kosten?
De initiële kapitaaluitgaven zijn hoger, maar de totale eigendomskosten over een periode van vijf jaar zijn vaak lager vanwege minder afval, minder stilstand en lagere arbeidskosten per ton. Voor een lijn die drie ploegendiensten draait, ligt de terugverdientijd voor een volledige automatiseringsupgrade doorgaans tussen de twaalf en achttien maanden.
Kan een bestaande semi-geautomatiseerde lijn achteraf worden uitgerust met hogere automatisering?
Ja, afhankelijk van de mechanische staat. Het achteraf inbouwen van een nieuwe PLC, servoaandrijvingen en HMI's is gebruikelijk. De mechanische onderdelen, zoals kettingaangedreven rollen, hebben mogelijk updates nodig om de precisie te bereiken die nodig is voor gesloten-lusregeling.
Welk automatiseringsniveau is voldoende voor een nieuwe startende fabrikant?
Een PLC-gestuurde lijn met minimaal twee servogestuurde assen (één voor aanvoer, één voor wikkelen) en PID-temperatuurregeling is een praktisch uitgangspunt. Volledige automatisering met datalogging kan gefaseerd worden ingevoerd naarmate het productievolume en de kwaliteitseisen toenemen.
Takeaway: het automatiseringsniveau afstemmen op uw productiedoelen
Het automatiseringsniveau van geogrid-productieapparatuur is geen vaste specificatie; het is een hulpmiddel dat moet aansluiten bij uw productmix, arbeidsvaardigheidsniveau en verwachtingen over de marktkwaliteit. Voor standaard geogrids met standaardspecificaties kan een semi-geautomatiseerde lijn met betrouwbare PLC-besturing en servoaandrijvingen voldoende zijn. Voor gespecialiseerde producten waarbij de toleranties op het gebied van treksterkte en rek krap zijn, wordt volledige automatisering met gesloten-lusregeling en traceerbaarheid van gegevens noodzakelijk.
Vraag bij het evalueren van apparatuur van leveranciers naar echte productiegegevens van hun lijnen – niet alleen naar een lijst met componenten. Let op hoeveel procesvariabelen automatisch worden beheerd, hoe het systeem omgaat met een wijziging in de materiaalkwaliteit en wat voor soort rapportage beschikbaar is. Deze details zullen u veel meer vertellen over het werkelijke automatiseringsniveau dan de brochure ooit zal doen.
Voor meer inzicht in het handhaven van een consistente kwaliteit op geautomatiseerde lijnen kunt u ons artikel lezen op kwaliteit en stabiliteit in de productie van geogrid .