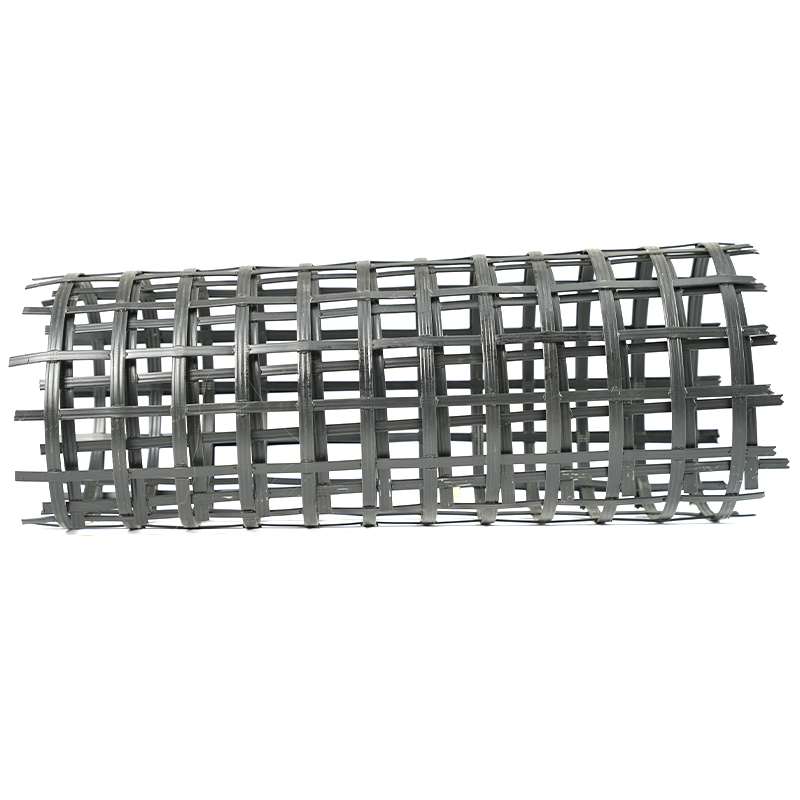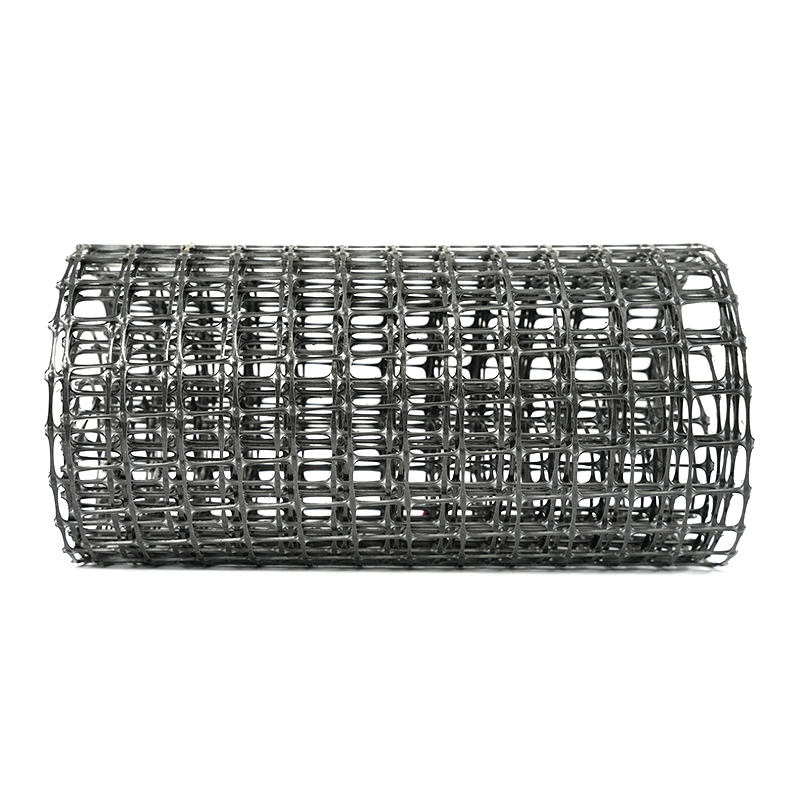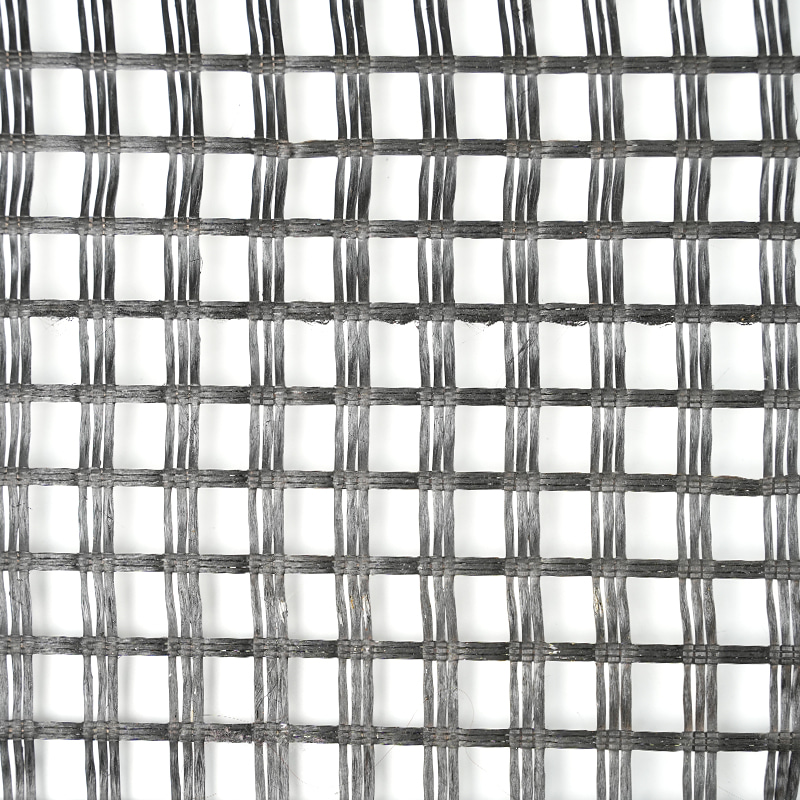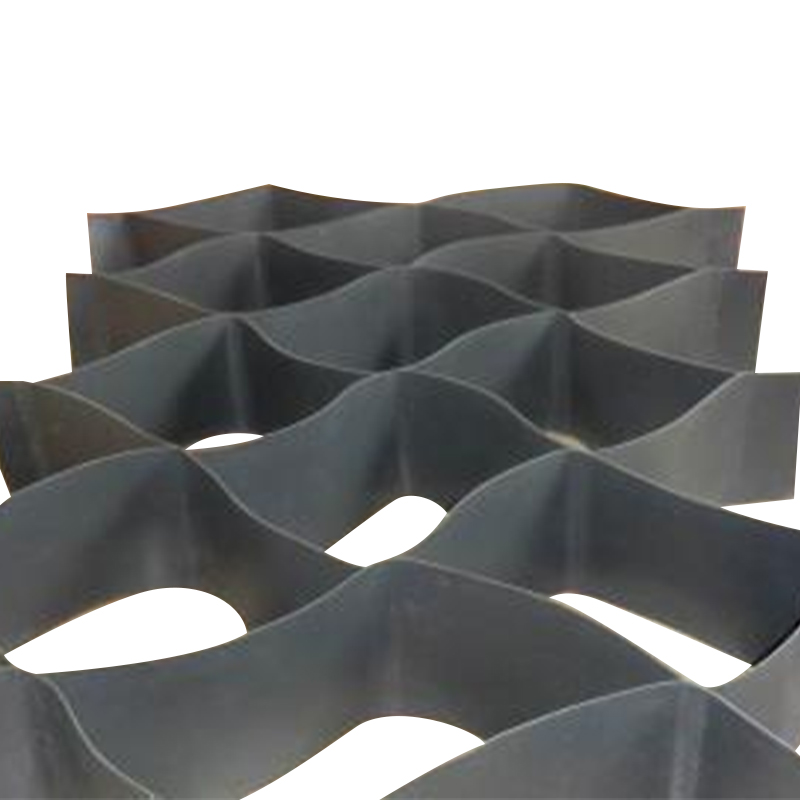

Een rol geogrid zorgt ervoor dat de lijn er glad en gelijkmatig uitziet, maar het treksterkterapport laat zien dat de sterkte daalt van 84 kN/m aan de randen tot 66 kN/m in het midden, met openingen die over de breedte scheef staan. Dat is een ongelijkmatige rek in de productie van geogrids – een defect dat zich verschuilt achter een normaal uitziend web en stilletjes alles verzwakt dat daarmee is gebouwd.
In de ruim twintig jaar waarin geogridlijnen zijn gebouwd en in bedrijf gesteld, blijft één praktische regel overeind: ongelijkmatige uitrekking is bijna nooit een enkele dramatische mislukking. Het is een geleidelijke onbalans tussen vier controleerbare variabelen: thermische uniformiteit over het hele web, spanningsverdeling en uitlijning van de rollen, trekverhouding en snelheidsaanpassing, en consistentie van de grondstoffen. Los het probleem in die volgorde op, meet voordat u iets verandert, en laat het trekproefrapport (niet het geluid van de lijn) u vertellen wanneer het probleem echt is opgelost.
Stap 1: Controleer de thermische uniformiteit over de hele baanbreedte
Polypropyleen en polyethyleen reageren direct op temperatuur. Een verschil van 3–5°C over de baanbreedte verandert de mate waarin de polymeerketens zich oriënteren, waardoor de plaat aan de randen anders trekt dan in het midden. Thermische onbalans is de meest voorkomende oorzaak van ongelijkmatige rekklachten op zowel uniaxiale als biaxiale lijnen.
Controleer het verwarmingsprofiel met een gekalibreerde oppervlaktepyrometer op vijf punten over het web – beide randen, beide kwartpunten en het midden – en niet alleen de HMI-waarde. Inspecteer vervolgens de luchtverdeling: verstopte filters, verstopte sproeiers of een beschadigde isolatiedeken zorgen voor koude strepen die onzichtbaar zijn vanaf het bedieningspaneel. Controleer ook op asymmetrisch warmteverlies aan de randen; veel leidingen lopen aan één kant voortdurend kouder vanwege een versleten afdichting of een open toegangsdeur.
Als het profiel vlak is en de uitrekking nog steeds ongelijkmatig is, ga dan naar de mechanica. Onze gids voor uniforme verwarming en extrusie tijdens longitudinale uitrekking loopt door de verwarming en extrudercontroles in meer detail.
Stap 2: Bevestig de spanningsbalans en de uitlijning van de rollen
Nu het temperatuurprofiel vlak is, zijn de volgende verdachten spanningsgradiënten. Een rol die slechts 0,5 mm verkeerd is uitgelijnd, een versleten lager aan één kant of een knijpdrukverschil tussen de twee uiteinden van dezelfde rol zorgt voor een meetbaar spanningsverschil over de baan - en het rekproces versterkt dit.
| Controlepunt | Doel | Verificatiemethode |
|---|---|---|
| Ontspan spanning per uiteinde | Binnen ±3% van het gemiddelde | Handbediende spanningsmeter over alle uiteinden |
| Knijpdruk, links versus rechts | Binnen 5% | Manometers aan beide zijden van elke kneep |
| Parallelliteit van de rollen | ≤ 0,2 mm over 1 m rollengte | Precisie-waterpas- of laseruitlijninstrument |
| Slijtage van de clipketting en lagers | Geen zichtbare steekverlenging | Meting van de schuifmaat over 10 opeenvolgende kettingsteken |
Voer deze controles regelmatig uit (minimaal maandelijks voor continue productie) en registreer de resultaten. Spannings- en uitlijningsproblemen verschijnen zelden plotseling; ze stapelen zich op totdat het trekrapport een patroon vertoont.
Stap 3: Controleer de tekenverhouding en snelheidsmatching
Op een uniaxiale lijn is de longitudinale trekverhouding gelijk aan de startsnelheid gedeeld door de voedingssnelheid; een verhouding van 5,5:1 betekent dat de snelle rollen 5,5 keer sneller draaien dan de invoerrollen. Op een biaxiale lijn moet de dwarskettingsnelheid overeenkomen met de output van de langsdoorsnede. Wanneer deze snelheden uiteendrijven, rekt het zeil uit of ontspant het, waardoor onregelmatige openingen en een inconsistente sterkte ontstaan.
Controleer de werkelijke snelheidsmetingen van de HMI ten opzichte van de instelpunten in plaats van de instelpuntwaarden te vertrouwen. Aandrijf-encoders driften, en een snelheidsverschil van 1 à 2% tussen aangrenzende uitrekstations verandert de effectieve verhouding meer dan de meeste operators verwachten. Voor biaxiale lijnen verdient de interactie tussen longitudinale en transversale uitrekking een eigen controle – onze analyse van longitudinale en transversale rekuniformiteit en nauwkeurigheid behandelt de veelvoorkomende faalmodi.
| Parameter | Tolerantie | Actiedrempel |
|---|---|---|
| Afwijking van de trekverhouding ten opzichte van het instelpunt | Binnen 1% | Kalibreer de aandrijfencoder opnieuw |
| Snelheidsverschil tussen aangrenzende stations | Binnen 2% | Inspecteer de versnellingsbak, koppeling en aandrijfketting |
| Transversale versus longitudinale outputmismatch | Binnen 1,5% | Bereken het kettingsnelheidsinstelpunt opnieuw |
De grafiek toont een typische correctie: trekwaarden verspreid tussen 65 en 78 kN/m over de breedte werden aangescherpt tot 82-84 kN/m nadat de snelheidsmismatch was verholpen.
Op oudere of gerenoveerde lijnen kan de mechanische tolerantie van oprekstations te los zijn, hoe goed u ze ook afstemt. Een lijn die voor dit proces is gebouwd, zoals de uniaxiale geogrid-productielijn met treksterkte, past vanaf het ontwerp op de aandrijf- en reksecties.
 Uniaxiale geogrid-productielijn met treksterkte en op elkaar afgestemde reksecties Deze productielijn integreert aandrijf- en rekstations vanaf het ontwerp, waardoor oneffenheden op oudere of gerenoveerde lijnen worden verminderd. Dit is relevant wanneer mechanische tolerantie de plaatkwaliteit beperkt. Bekijk Product →
Stap 4: Sluit variaties in grondstoffen en voer uit
De brancard versterkt wat de extruder levert. Als de smeltindex varieert tussen harsbatches, als maalgoed een groot deel van de voeding uitmaakt, of als vocht niet consistent wordt verwijderd, veranderen de lokale dikte en smeltsterkte van de plaat – en door het uitrekken worden die kleine variaties omgezet in zichtbare oneffenheden.
- Houd de maalgraad stabiel en gezeefd; 20-30% is een gebruikelijk operationeel plafond.
- Droog hygroscopisch materiaal consistent; vochtpieken veranderen het trekgedrag op onvoorspelbare wijze.
- Test binnenkomende hars-MFI per batch en afzonderlijke batches wanneer de MFI-spreiding uw specificatie overschrijdt.
- Houd de snelheid van de extruderschroef en de smelttemperatuur in de gaten; pulserende output creëert periodieke diktebanden die het uitrekken vergroot.
Grondstofproblemen doen zich vaak voor als machineproblemen, omdat ze dezelfde symptomen vertonen. Daarom horen materiaalcontroles thuis in de volgorde voordat u begint met het vervangen van rollen of het wijzigen van de snelheid.
Een in de praktijk geteste probleemoplossingsreeks
Over de installaties heen zijn de oorzaken van ongelijkmatig uitrekken ongeveer verdeeld, zoals hieronder weergegeven. Gebruik het om prioriteit te geven aan uw onderzoek, en niet om metingen over te slaan.
- Thermische uniformiteit — 45%
- Spanning en uitlijning — 25%
- Trekverhouding en snelheden — 20%
- Grondstofvoer — 10%
Voer vervolgens de reeks in deze volgorde uit, waarbij u één variabele tegelijk wijzigt:
- Registreer werkelijke snelheden, trekverhoudingen en temperaturen vanaf de HMI; vergelijk dit met de laatst bekende goede procesopstelling.
- Meet de baantemperatuur op vijf posities over de breedte bij de rekingang; onderzoek elke gradiënt boven 3°C.
- Controleer de knijpdrukken en de rolnivellering bij de voorrek- en strekrollen.
- Meet de individuele eindspanning op de korf of afwikkelstandaard; markeer elk uiteinde meer dan 5% boven zijn buren.
- Neem een monster over de volledige breedte en test de treksterkte, rek en openingsafmetingen op vijf posities.
- Verander slechts één variabele (nooit temperatuur en verhouding samen) en test vervolgens opnieuw voor de volgende aanpassing.
- Vergelijk de resultaten met de voorgaande tien worpen om geleidelijke drift te ontdekken in plaats van op één slecht monster te reageren.
Controleer de fixatie met echte trekgegevens
Een ongelijkmatige uitrekking wordt alleen verholpen als het rapport dit aangeeft. Een praktische acceptatieregel voor geogrid is een variatie in de treksterkte binnen ±10% van het gemiddelde over vijf testposities over de breedte, met rek bij breuk binnen dezelfde band. Specificaties voor hoogwaardige wapening houden vaak ±5% aan.
| Parameter | Acceptatielimiet | Test lay-out |
|---|---|---|
| Variatie in treksterkte over de breedte | Binnen ±10% van het gemiddelde | 5 posities: randen, kwartpunten, midden |
| Rek bij breukvariatie | Binnen ±10% van het gemiddelde | Dezelfde 5 posities |
| Diagonale afwijking van het diafragma | Binnen 3% van de doelstelling | 10 openingen bemonsterd over de rol |
| Diktevariatie | Binnen 5% of average | Micrometer op 5 posities |
Dat maakt de trekbank tot een productiehulpmiddel en niet tot een bijzaak in een laboratorium. Een speciale geotextielsterktemachine met geregistreerde meerpuntsresultaten geeft u de gegevens om reparaties te bevestigen, ploegendiensten te vergelijken en de batchkwaliteit voor klanten te documenteren.
 Geotextielsterktemachine met meerpuntsopname en computerbesturing Deze trekbank registreert meerpuntsresultaten en dynamische curven, waardoor het een praktisch productiehulpmiddel is voor het verifiëren van reparaties en het documenteren van de batchkwaliteit. De zeer nauwkeurige sensor ondersteunt consistente metingen. Bekijk Product →
Volg ook de geometrie van de openingen: meet de diagonale lengtes van een monster van openingen over de rol. Als de diagonalen meer dan een paar procent afwijken van het doel, blijft het strekken ongelijk, zelfs als de sterktecijfers passeren.
Preventie: lijnontwerp en onderhoudsgewoonten
Preventie is belangrijker dan probleemoplossing. Lijnen met PID-temperatuurregeling in meerdere zones, onafhankelijke aanpassing van de knijpdruk aan elk roluiteinde, nauwkeurig geslepen rollen en gesynchroniseerde aandrijvingen ontwikkelen zelden überhaupt een ongelijkmatige rek. Deze kenmerken maken het verschil tussen een lijn die voortdurend moet worden opgepast en een lijn die rol na rol zijn profiel vasthoudt.
Onderhoudsgewoonten zijn net zo belangrijk: maandelijkse uitlijningscontroles, gekalibreerde temperatuursensoren minstens twee keer per jaar en onmiddellijke aandacht voor lagergeluid of afwijking van de nippelmeter. De rollen, kettingen en clips die het web door de rekzone dragen, vormen het mechanische hart van de lijn.
Wanneer reksecties als een geïntegreerd systeem worden ontworpen, worden problemen zoals ongelijkmatig strekken al opgelost voordat de eerste rol wordt geproduceerd. De bidirectionele geogrid-productielijn van Jiangsu Saide Machinery is een voorbeeld: verwarmings-, rek- en aandrijfsecties worden tijdens het ontwerp op elkaar afgestemd in plaats van op de productievloer aan elkaar te worden gekoppeld.
 Bidirectionele Geogrid-productielijn met geïntegreerde verwarming en stretching Deze lijn combineert verwarmings-, rek- en aandrijfsecties als een geïntegreerd systeem, waardoor ongelijkmatige rekproblemen vóór de productie worden verminderd. Het ontwerp omvat een transversale rekoven en speciale armaturen. Bekijk Product →
Veelgestelde vragen
Wat is het eerste dat u moet controleren als de uitrekking van het geogrid ongelijkmatig wordt?
Meet het temperatuurprofiel over het hele web bij de rekingang in plaats van te vertrouwen op de instelpunten van de verwarmer. Temperatuurgradiënten van meer dan 3–5°C over de breedte zijn de meest voorkomende oorzaak en moeten worden geëlimineerd voordat er sprake is van trekverhoudingen of snelheden.
Hoeveel variatie in treksterkte over de breedte is acceptabel?
Voor de meeste geogridspecificaties is ±10% van de gemiddelde treksterkte over vijf testposities een praktische limiet. Voor hoogwaardige wapeningsprojecten is vaak ±5% nodig.
Moet ik eerst de temperatuur of de trekverhouding aanpassen?
Temperatuur eerst. Het trekgedrag van polymeren is zeer temperatuurgevoelig, dus een koude streep van 3°C verandert de plaatselijke rek meer dan een kleine aanpassing van de verhouding. Het veranderen van de verhouding terwijl er sprake is van een thermische onbalans maskeert meestal de werkelijke oorzaak.
Waarom zijn de randen van mijn geogrid altijd dunner dan het midden?
Het dunner worden van de randen duidt meestal op een snellere afkoeling of een hogere lokale spanning aan de randen tijdens het uitrekken in de lengterichting, soms gecombineerd met een trekverhouding die te agressief is voor de werkelijke randtemperatuur. Controleer de output van de randverwarmer, de randkoellucht en de randknijpdruk.
Kan ongelijkmatige uitrekking de prestaties van geogrids in het veld op de lange termijn beïnvloeden?
Ja. Onderbelaste zones behouden een lagere moleculaire oriëntatie en een zwakkere kruipweerstand onder aanhoudende belasting; overbelaste zones worden broos en beschadigen gemakkelijk tijdens het hanteren. Onregelmatige openingsgeometrie zorgt er ook voor dat bodeminterlock en overlapsplitsing minder voorspelbaar zijn.
Het komt erop neer: meten, aanpassen, verifiëren
Een ongelijkmatige rek in de productie van geogrids kan worden opgelost als u gissingen vervangt door metingen. Thermisch profiel, spanningsbalans, trekverhouding en snelheidsaanpassing, en consistentie van de grondstoffen omvatten bijna elk geval dat u tegenkomt. Bouw een verificatieroutine, houd gegevens bij en train operators om het treksterkterapport net zo zorgvuldig te lezen als ze de lijnweergave lezen.