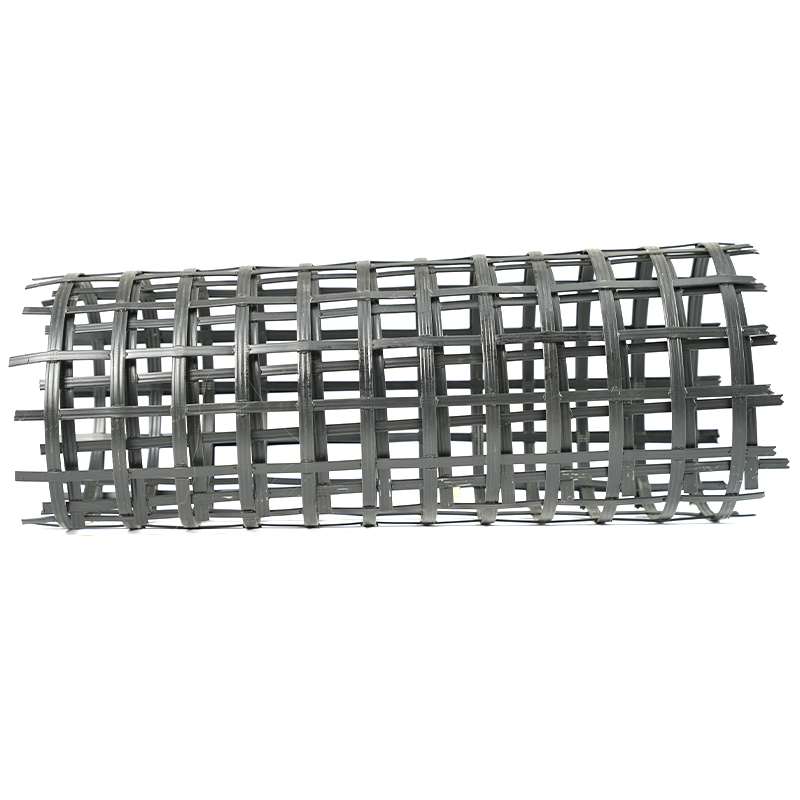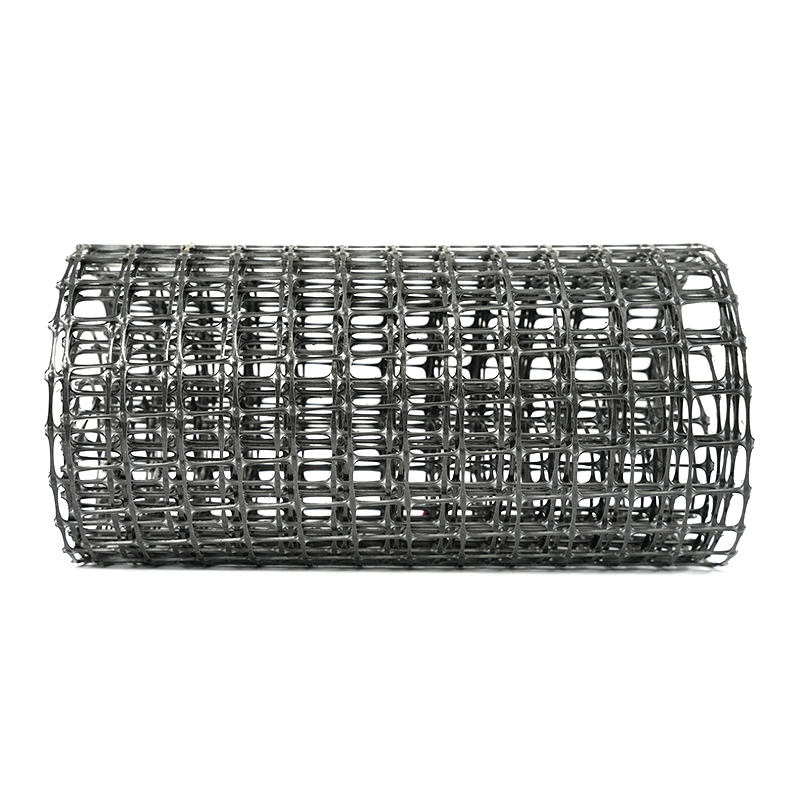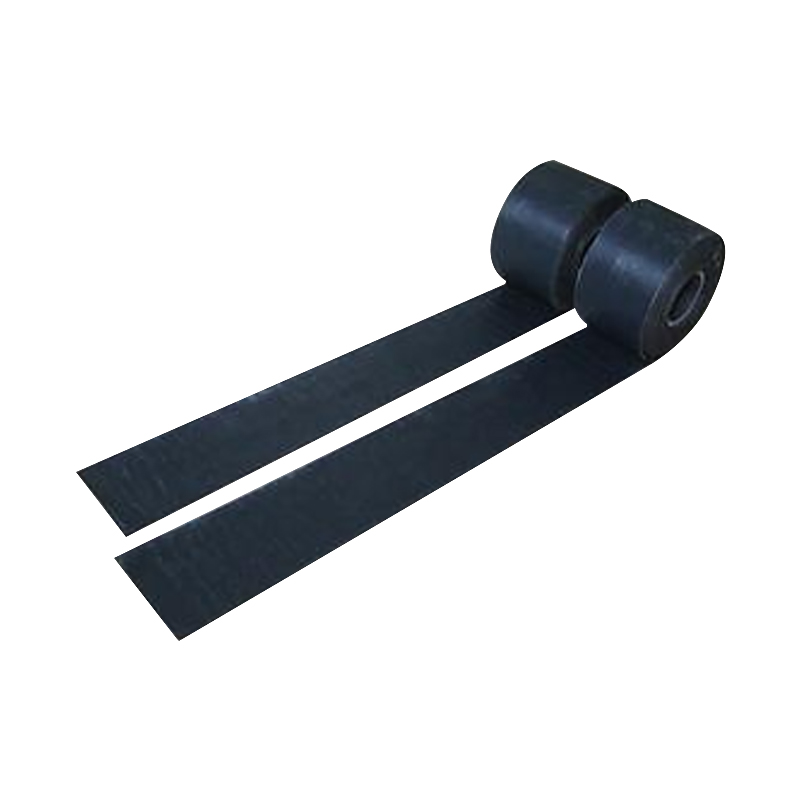

Twee rollen uniaxiale HDPE-geogrid kunnen dezelfde extruder verlaten, hetzelfde ponspatroon dragen en toch ver uit elkaar testen op treksterkte. De hars is identiek en de gereedschappen zijn identiek, maar toch voldoet de ene rol ruimschoots aan zijn kwaliteit en de andere niet. Vaker wel dan niet is de variabele die veranderde de trekverhouding die in de rekovens werd toegepast. Het korte antwoord op de vraag hoe de trekverhouding de sterkte van het geogrid en de openingsgrootte beïnvloedt, is dit: de trekverhouding is de sterkste hefboom die een producent heeft over beide eigenschappen. Door het omhoog te brengen, worden de polymeermoleculen op één lijn gebracht met de ribben en wordt de treksterkte scherp verhoogd, totdat de winsten afvlakken en het raster broos wordt. Elke extra procent rek vergroot ook fysiek de openingen en verdunt de ribben die de installatie moeten overleven. Het correct instellen van dat cijfer en het stabiel houden ervan, rol na rol, is wat een betrouwbaar cijfer onderscheidt van een teleurstellend cijfer.
Wat de trekverhouding eigenlijk betekent
Trekverhouding is de verhouding tussen de lengte van het vel dat een rekeenheid verlaat en de lengte die het binnenkomt. Op een pons-en-getrokken lijn wordt de polymeerplaat plat geëxtrudeerd, worden er gaten in een vast patroon geponst en wordt de plaat vervolgens door verwarmde ovens getrokken door roltreinen die met steeds hogere snelheden rijden. Dat snelheidsverschil is de trekverhouding, en het is het punt waarop het uiteindelijke karakter van het materiaal wordt bepaald.
Het juiste nummer is productspecifiek. Uniaxiale HDPE-geogrids, die zich slechts in één richting uitstrekken, worden gewoonlijk in totaal zes tot negen keer getekend. Biaxiale geogrids van polypropyleen strekken zich in twee richtingen uit, eerst in de machinerichting en vervolgens in de dwarsrichting, en lopen doorgaans in lagere verhoudingen van ongeveer vier tot zes keer per richting. Moderne lijnen passen de rek zelden in één stap toe; het totaal wordt verdeeld over verschillende fasen, en een laatste fase van warmteharding laat de georiënteerde structuur ontspannen tot een stabiele vorm. Als je wilt zien waar de ovens en rollentreinen zich in de bredere volgorde bevinden, kun je de geogrid productielijn processtroom pagina doorloopt de volledige keten.
Hoe trekverhouding treksterkte opbouwt
Door uitrekken verandert het polymeer op een manier die niets anders in het proces kan. Vóór het trekken worden de kettingen in de plaat opgerold en willekeurig gerangschikt, zodat een rib onder belasting bezwijkt door moleculaire slip. Terwijl de plaat wordt getrokken, ontvouwen die kettingen zich en worden uitgelijnd langs de ribas, en in plaats daarvan wordt de trekbelasting gedragen door georiënteerde kettingen. De kracht neemt snel toe.
De winsten blijven niet lineair. De curve stijgt steil door het vroege en middelste trekbereik en wordt vervolgens vlakker naarmate de haalbare oriëntatie verzadigd raakt, terwijl de rek bij breuk over de hele weg blijft dalen. Die combinatie is precies wat bodemversterking wil, omdat hoge sterkte met lage rekbaarheid een stijve, voorspelbare ribbe oplevert. Maar als je voorbij het ontworpen raam duwt, blijft er te weinig resterende ductiliteit over, en de ribben barsten onder installatiespanning in plaats van uit te rekken. Warmtezetting is net zo belangrijk als de trek zelf: een goed uitgegloeide georiënteerde structuur behoudt zijn sterkte onder aanhoudende belasting veel beter, terwijl een overgetrokken plaat met ingesloten restspanning er bij een kortetermijntest sterk uit kan zien en op de langere termijn nog steeds de slechtere gok kan zijn.
Het consequent behalen van die curve, fase na fase, is precies waarvoor een uniaxiale geogrid-productielijn met treksterkte is gebouwd.
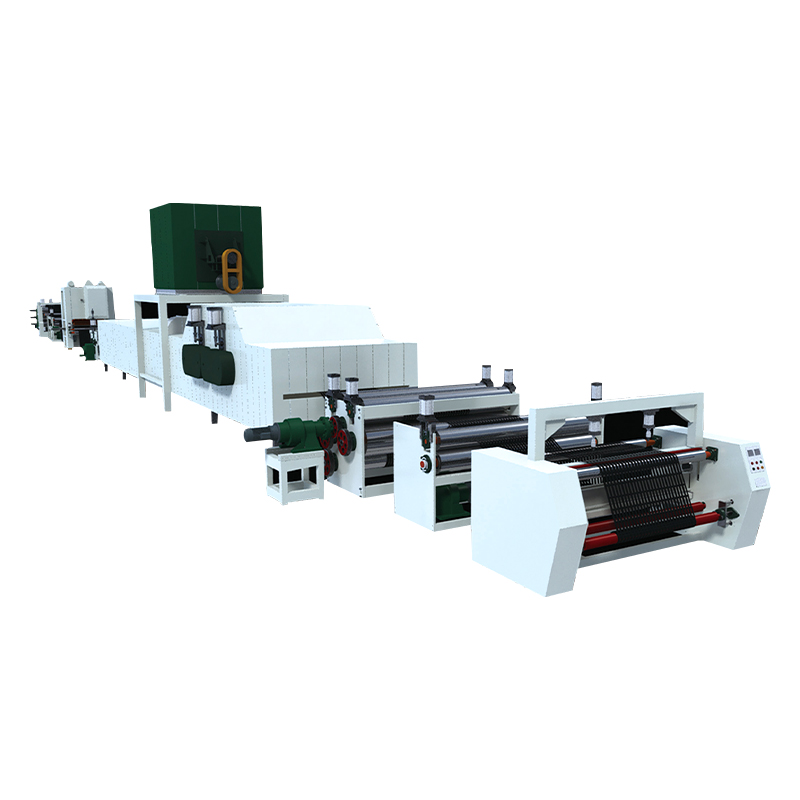 Uniaxiale trek-Geogrid-productielijn Deze lijn rekt geponste HDPE-platen in één richting uit om de uiteindelijke openingsgeometrie en ribafmetingen te bereiken. Het is geschikt voor fabrikanten die fase na fase consistente trekverhoudingen nodig hebben om afgewerkte geogrid-openingen binnen de tolerantie te houden. Bekijk Product →
Hoe de tekenverhouding de diafragmagrootte en ribbreedte instelt
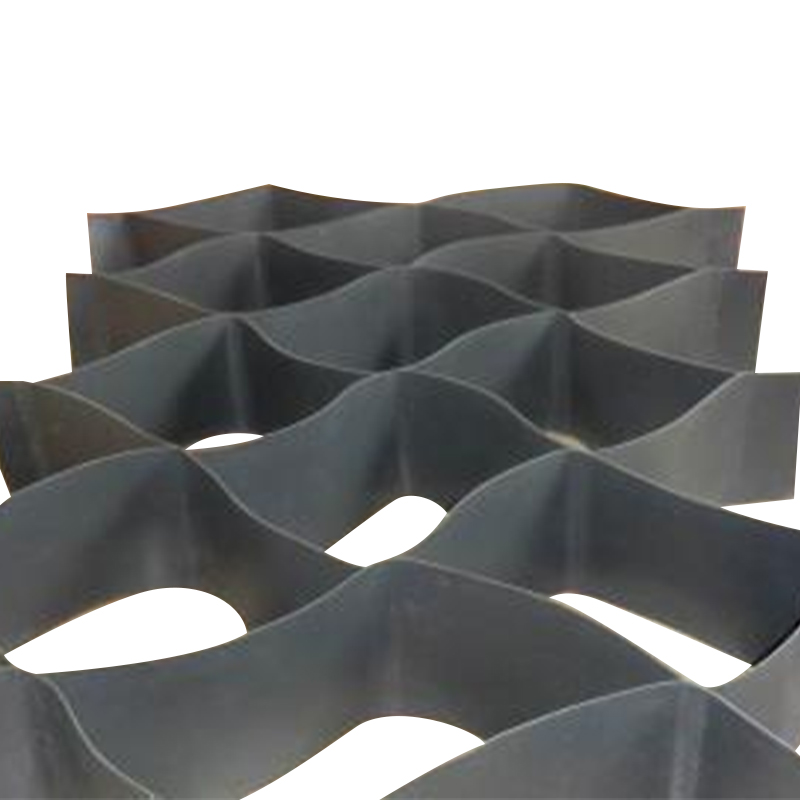
De diafragmagrootte is geen vrije stijlkeuze. Op een uitgerekt raster is de voltooide opening de rekenkundige berekening van het ponspatroon vermenigvuldigd met de trekverhouding. Rek de plaat uit in de machinerichting en elke opening wordt langer tot de uiteindelijke gleufvorm, terwijl de plaat over de breedte smaller wordt, zodat de ribben tussen de openingen tegelijkertijd dunner worden. Verander de trekverhouding en je verandert de geleverde geometrie, zelfs met identiek gereedschap.
Die geometrie heeft echt technisch gewicht. Studies naar de interactie tussen bodem en geogrid tonen consequent aan dat interlock afhangt van hoe goed de openingsgrootte overeenkomt met de omringende deeltjes; Onderzoek naar ballastversterking op het spoor wijst bijvoorbeeld op een opening van grofweg 1,4 maal de nominale aggregaatgrootte. Te kleine openingen verhinderen een goede vergrendeling en produceren verspreide, onbetrouwbare testresultaten, terwijl te grote openingen minder ribben in contact laten met de vulling en meer belasting op de verbindingen leggen. De ribbreedte is op zichzelf al van belang, omdat bredere ribben ervoor zorgen dat een rooster scherp aggregaat- en machineverkeer tijdens de installatie kan overleven. Kortom, de trekverhouding bepaalt of de uiteindelijke geometrie, het soort dat u kunt inspecteren op een product zoals ons unidirectioneel geogrid van rekbaar plastic, in de vulling vergrendelt of er gewoon in zweeft.
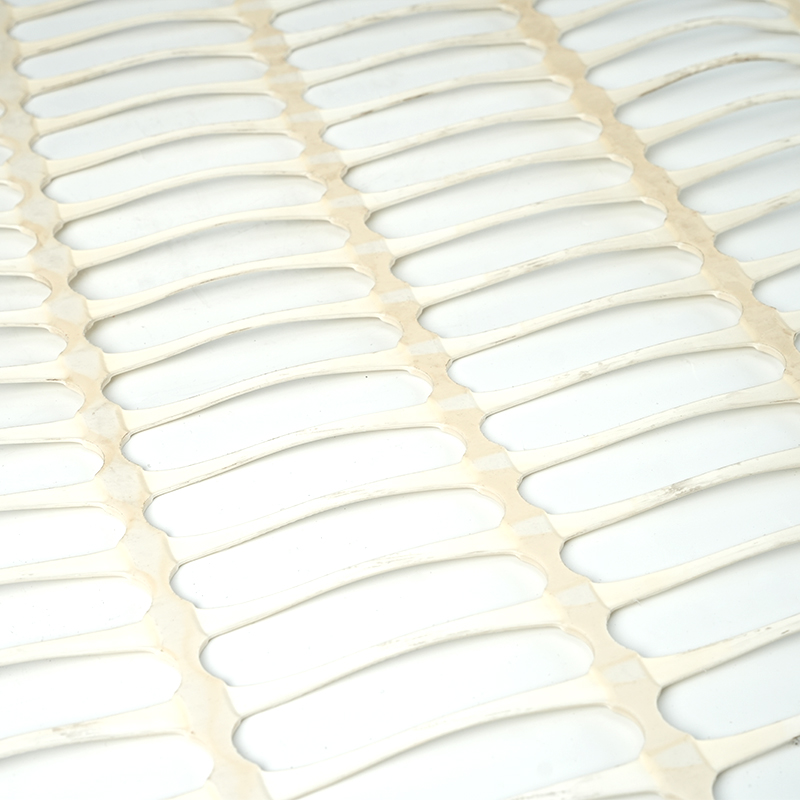 Unidirectioneel rekbaar kunststof geogrid Een afgewerkt uniaxiaal geogrid waarvan de openingsgrootte, ribbreedte en verbindingskwaliteit de verbinding met de omliggende vulling bepalen. Het controleren van de geleverde geometrie aan de hand van toleranties laat zien of het trekverhoudingsproces betrouwbare bodemversterkingsprestaties opleverde. Bekijk Product →
Leven in het werkvenster
Tussen onder- en overtrekken bevindt zich een gecontroleerd venster waar sterkte, rek, openingstolerantie en verbindingskwaliteit allemaal tegelijkertijd binnen de specificatie vallen. De onderstaande tabel vat samen hoe dezelfde geperforeerde plaat zich gedraagt aan de twee uitersten en binnen dat venster.
| Aspect | Tekenverhouding too low | Gecontroleerd werkvenster | Tekenverhouding too high |
|---|---|---|---|
| Treksterkte | Ondergeoriënteerde ribben; sterkte ligt ruim onder het niveaupotentieel | Kwaliteitssterkte bereikt met consistente testresultaten | Pieksterkte mogelijk maar broos, met bredere rol-tot-rol-spreiding |
| Verlenging | Hoge resterende rek; ribben blijven vervormen onder belasting | Rek met lage opbrengst en voldoende resterende ductiliteit voor installatie | Zeer lage rek; ribben kraken in plaats van uitrekken |
| Diafragmagrootte | Openingen blijven klein; slechte koppeling met grof aggregaat | Openingen afgestemd op de doelvulling of ballastgradatie | De ribben worden smaller en de openingen raken buiten de tolerantie |
| Knooppunten en kruispunten | De knooppunten blijven dik en ondergeoriënteerd | Knooppunten zijn netjes geplaatst en dragen verbindingssterkte | Knoopvervorming en splitsing bij de ribknoopovergang |
| Gedrag op lange termijn | Meer kruip bij langdurige belasting | Oriëntatie en warmte-instelling uitgebalanceerd voor kruipcontrole | Reststress opgesloten; hoger langetermijnrisico |
Welke trekverhouding heeft geen invloed
Het zou handig zijn als de trekkingsratio het hele verhaal zou zijn, maar het deelt de uitkomst met drie andere beslissingen. De harskwaliteit bepaalt hoeveel oriëntatie het materiaal kan accepteren en hoe het zich gedraagt onder langdurige belasting. De opening en de ribgeometrie bepalen hoe het raster in de grond grijpt. De kwaliteit van knooppunten en verbindingen bepaalt of de ribben samenwerken of afzonderlijk. Hieronder wordt een ruwe manier weergegeven om dat evenwicht voor te stellen.
Waar controle over de trekverhouding plaatsvindt op de productielijn
Omdat de trekverhouding alleen bestaat als een relatie tussen rolsnelheden en plaattemperatuur, is dit ook de plaats waar de productiekwaliteit wordt gewonnen of verloren. Drie controlepunten bepalen of het doel een stabiel productkenmerk wordt:
- Uniformiteit van de oventemperatuur. Een plaat die de halzen ongelijkmatig verwarmt, waardoor de openinggrootte en de ribdikte over de breedte variëren, zelfs als de lijnsnelheid perfect gesynchroniseerd is.
- Synchronisatie van de rolsnelheid. De trekverhouding is slechts zo stabiel als de snelheidsverhouding tussen opeenvolgende roltreinen; elke afwijking komt direct tot uiting in sterkte en geometrie.
- Warmte-instelling na de laatste fase. Dit stabiliseert de georiënteerde structuur, zodat de sterkte gemeten in het laboratorium de sterkte is die de klant daadwerkelijk behoudt.
Voor kopers is het praktische gevolg dat het testen van eindproducten de kwaliteit van de trekverhouding aan het licht brengt voordat iets anders dat doet: afmetingen van de openingen tegen de aangegeven tolerantie, consistentie van de ribbreedte, treksterkte en rek getest volgens ISO 10319 of ASTM D6637, en verbindingsefficiëntie. Lijnen die zich in twee richtingen uitstrekken, hebben een dubbele synchronisatiebelasting, wat de bepalende uitdaging is van een bidirectionele geogrid-productielijn.
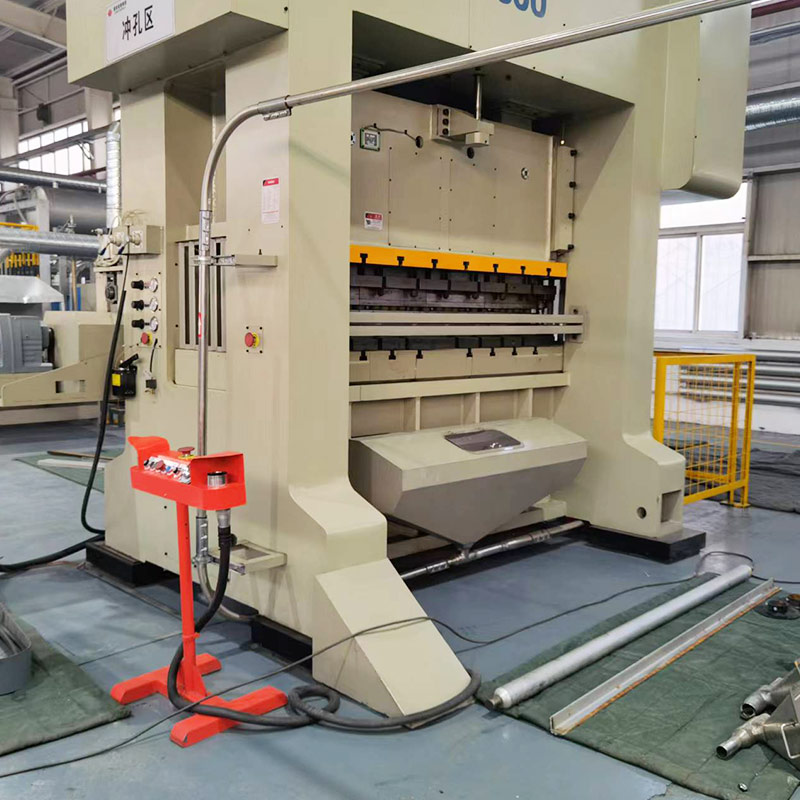 Bidirectionele Geogrid-productielijn Deze lijn rekt geponste plaat uit in zowel lengte- als dwarsrichting, waarbij een dubbele synchronisatiebelasting wordt uitgeoefend. Het is relevant wanneer het testen van eindproducten de sterkte, rek en consistentie van de opening in twee richtingen moet bevestigen. Bekijk Product →
Veelgestelde vragen
Betekent een hogere trekverhouding altijd een sterker geogrid?
Nee. De kracht neemt eerst steil toe en wordt vervolgens vlakker, terwijl de rek blijft afnemen. Buiten het ontworpen venster koop je marginale kracht ten koste van broze ribben, vervormde knooppunten en bredere roll-to-roll-spreiding.
Hoe wordt de trekverhouding weergegeven in een productdatasheet?
Indirect maar duidelijk. Ribbreedte, openingsafmetingen met toleranties, treksterkte, rek bij maximale belasting en verbindingssterkte bewegen allemaal met de trekverhouding, dus dat zijn de lijnen die u als eerste moet lezen bij het vergelijken van kwaliteiten.
Kan de openingsgrootte worden aangepast zonder nieuw ponsgereedschap?
Alleen binnen de perken. Het verhogen of verlagen van de trekverhouding verandert de voltooide openingen, maar een grote verandering verdunt de ribben en duwt elke dimensie buiten de tolerantie, dus betekenisvolle veranderingen in de opening vereisen normaal gesproken ook een herzien ponspatroon.
Op welke tests moet ik bij acceptatie aandringen?
Brede trekproeven volgens ISO 10319 of testen met één ribbe volgens ASTM D6637, plus openingsmeting tegen de aangegeven tolerantie. Consistente resultaten over verschillende rollen zijn belangrijker dan één indrukwekkend getal.
Trekverhouding is waar polymeerwetenschap, machinebesturing en productgeometrie in één getal samenkomen. Als het in zijn werkvenster wordt gehouden, levert het de combinatie die wapeningsprojecten daadwerkelijk nodig hebben: hoge treksterkte, rek met lage rek, openingen op maat van de vulling en ribben die installatie overleven. Als u productielijnen of afgewerkte geogrids tegen elkaar afweegt en wilt bespreken hoe een lijn de trekverhouding stabiel houdt, kunt u de uitrusting en het productassortiment onze startpagina is een praktische plek om te beginnen.