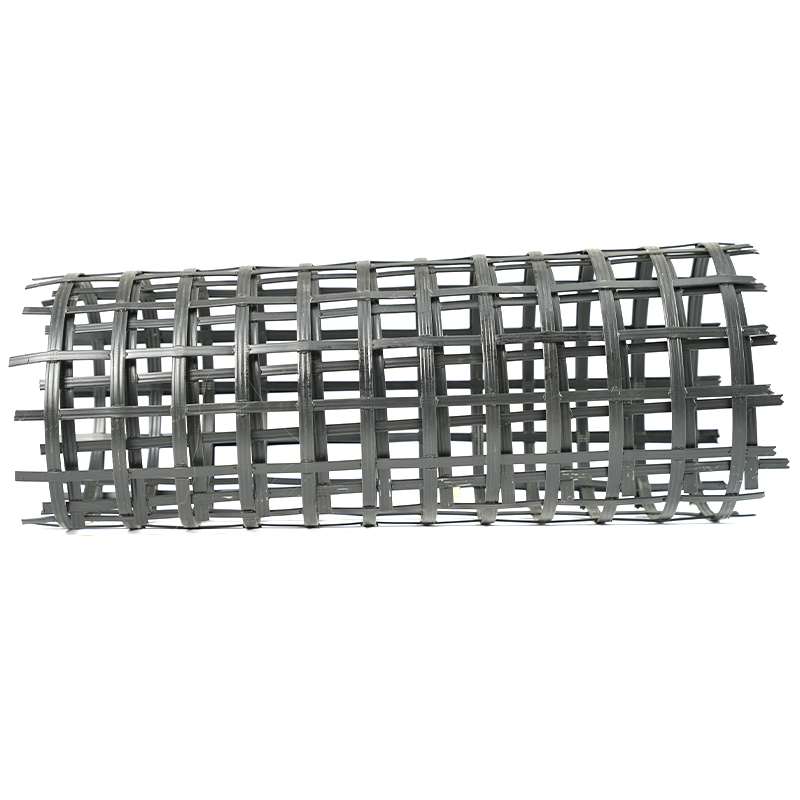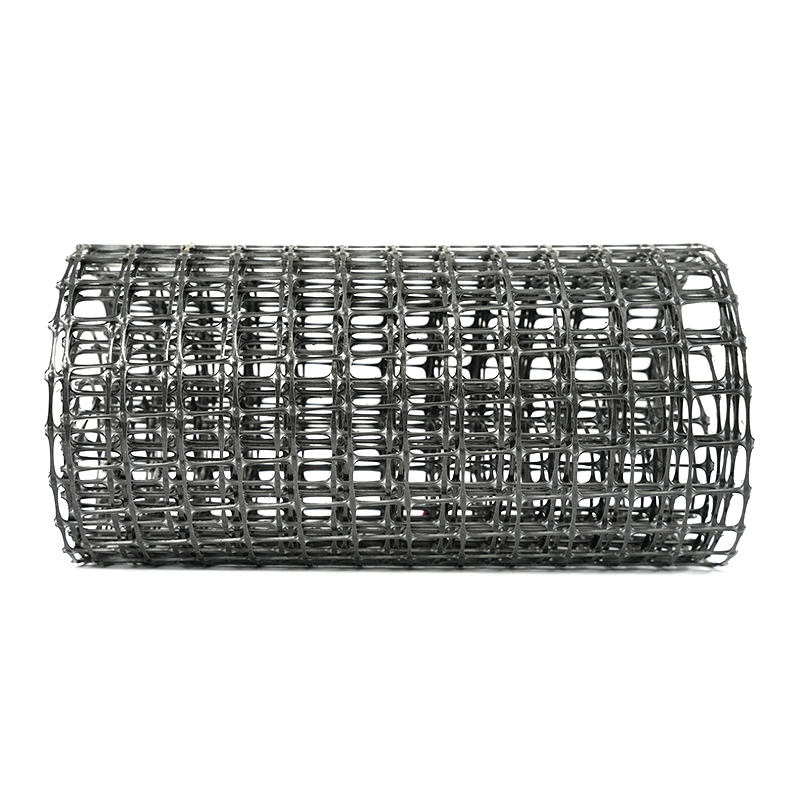

Een productiemanager heeft onlangs contact opgenomen met ons engineeringteam met een probleem: twee weken aan geogrid-output hadden de visuele inspectie doorstaan, maar de laboratoriumtrekproeven daalden 15-20% onder de gecertificeerde specificatie. Er was niets in het recept veranderd, behalve één parameter: de temperatuur van het extrudervat was met 8°C verlaagd om de energiekosten te verlagen. Die kleine aanpassing was voldoende om de interne structuur van het polymeer opnieuw vorm te geven en de uiteindelijke treksterkte van elke rol die in die periode werd geproduceerd te verlagen.
Het korte antwoord op de vraag hoe de extrusietemperatuur de treksterkte van geogrids beïnvloedt, is dit: de extrusietemperatuur regelt de moleculaire oriëntatie, kristalliniteit en thermische degradatie tijdens de verwerking, waardoor het plafond wordt bepaald voor de sterkte die daaropvolgend strekken en afkoelen in het materiaal kan worden vastgezet. Dit artikel legt uit waarom dat effect optreedt, welke temperatuurbereiken praktisch zijn voor gewone harsen en waar productieteams op moeten letten om de treksterkte voorspelbaar te houden.
Waarom de extrusietemperatuur aandacht verdient bij de productie van Geogrids
De treksterkte van geogrids wordt niet alleen in de rekfase gecreëerd; deze wordt grotendeels vooraf bepaald door de kwaliteit van de geëxtrudeerde plaat. Tijdens de extrusie ontvangt de polymeersmelt thermische energie die bepaalt hoe volledig de hars smelt, hoe gestaag deze door de matrijs stroomt en hoe het materiaal reageert op de trekbewerking die volgt.
De conclusie komt eerst: als de extrusietemperatuur verkeerd is, herstelt geen enkele hoeveelheid rek de verloren sterkte. Wanneer de smelt te koud is, bereikt het polymeer geen volledig homogene vloeitoestand, waardoor er ongesmolten kristallijne resten achterblijven die als zwakke punten fungeren. Wanneer de smelt te heet is, begint thermische afbraak lange moleculaire ketens te breken. Beide effecten verminderen het oriëntatiepotentieel van het materiaal en komen in de trekproef naar voren als een lagere piekbelasting en een hogere rek bij breuk.
Temperatuurstabiliteit is net zo belangrijk als de ingestelde waarde. Een goed ontworpen uniaxiale geogrid-productielijn met treksterkte bewaakt de smelttemperatuur in verschillende zones langs de cilinder en de matrijs, omdat een uniform thermisch profiel de voorwaarde is voor een consistente ribgeometrie en verbindingsefficiëntie.
 Uniaxiale geogrid-productielijn met treksterkte en bewaking van de smelttemperatuur Deze productielijn is uitgelicht voor inkoopteams die zich richten op thermische profielcontrole. De temperatuurbewaking in meerdere zones zorgt voor een consistente ribgeometrie en junctie-efficiëntie, waardoor de zorgen over de temperatuurstabiliteit die in de nabijgelegen discussie aan de orde kwamen, direct worden aangepakt. Bekijk Product →
Hoe temperatuur het gedrag van polymeer verandert voordat het wordt uitgerekt
Polypropyleen (PP) en hogedichtheidpolyethyleen (HDPE) zijn de meest voorkomende harsen in geëxtrudeerde geogrids. Beide zijn semi-kristallijn en hun reactie op de extrusietemperatuur verklaart het grootste deel van de sterktevariatie die wordt waargenomen in eindproducten.
Kristalliniteit en moleculaire oriëntatie
Wanneer het gesmolten vel de matrijs verlaat, beginnen polymeerketens zich te organiseren in kristallijne domeinen. De grootte en verdeling van deze domeinen zijn afhankelijk van hoeveel warmte er in het materiaal achterblijft. Als de extrusietemperatuur te laag is, overleven onvolledig gesmolten gebieden en worden ze spanningsconcentratiepunten tijdens het strekken. Als het te hoog is, blijven de kettingen te lang ontspannen en zijn ze bestand tegen de uitlijning die een geogrid met hoge treksterkte nodig heeft. Het verlies aan oriëntatie blijkt direct uit een lagere treksterkte in zowel longitudinale als transversale richtingen.
Smeltstroom en matrijsdruk
De smeltviscositeit daalt naarmate de temperatuur stijgt. Een hogere smelttemperatuur verlaagt de matrijsdruk en produceert een vloeiendere plaat die gemakkelijker te trekken is - tot op zekere hoogte. Voorbij dat punt verliest de plaat zijn maatvastheid, zakt door en ontwikkelt diktevariaties. Een lagere temperatuur verhoogt de viscositeit en de matrijsdruk, wat vloeisporen, randrimpelingen en plaatselijke spanningsconcentraties kan veroorzaken. Omdat de uiteindelijke sterkte van een getrokken geogrid wordt gedragen door georiënteerde moleculaire ketens in de ribben, wordt elke discontinuïteit in de geëxtrudeerde plaat een zwak punt onder belasting. Daarom is temperatuurbeheersing er nauw mee verbonden uniforme verwarming en extrusie tijdens het longitudinale rekproces .
Aanbevolen extrusietemperatuurbereiken voor gewone harsen
De onderstaande tabel geeft een overzicht van typische vat- en matrijstemperatuurvensters voor gewone geogridharsen. Het zijn uitgangspunten, geen absolute waarden; het juiste bereik is afhankelijk van de harskwaliteit, het additievenpakket, de lijnsnelheid en de plaatdikte.
| Hars | Vattemperatuur (°C) | Matrijstemperatuur (°C) | Waargenomen effect op treksterkte |
|---|---|---|---|
| PP-homopolymeer | 200-230 | 210-225 | Beste sterkte nabij 215-225°C; duidelijke daling onder 195°C of boven 245°C |
| HDPE | 180-210 | 185-200 | Beste oriëntatie bij 190-205°C; oververhitting verlaagt het molecuulgewicht |
| PET (gecoate of glasvezelversterkte geogridhars) | 260-290 | 270-285 | Smal venster; zowel te lage als te hoge temperaturen verhogen de brosheid |
PET komt voor in bepaalde gecoate of met glasvezel versterkte geogrid-processen en het temperatuurvenster is merkbaar smaller. Nauwkeurige controle is daar zelfs nog belangrijker, omdat het verschil tussen maximale en aanvaardbare treksterkte minder dan 10°C kan zijn.
Het procesvenster: wat er gebeurt als de temperatuur afwijkt
De relatie tussen de extrusietemperatuur en de uiteindelijke treksterkte van het geogrid volgt een piekcurve. De onderstaande grafiek toont een representatief patroon voor een uniaxiaal geogrid van polypropyleen, uitgedrukt als een percentage van de maximale sterkte die in de testreeks werd bereikt.
Representatieve treksterkterespons van een uniaxiaal geogrid van PP bij extrusietemperaturen.
Onder de onderrand van het optimale venster is de plaat ondergesmolten. Dit blijkt uit oppervlakteruwheid, verhoogde matrijsdruk en incidentele trekresonantie - een onstabiele oscillatie in plaatdikte die afwisselend dikke en dunne dwarsribben creëert. De treksterkte in machinerichting kan van rol tot rol met 20% of meer fluctueren.
Boven het optimale venster domineert thermische degradatie. Ketensplitsing vermindert het gemiddelde molecuulgewicht. De plaat ziet er misschien glad en glanzend uit, maar de treksterkte en kruipweerstand nemen beide af, verbindingspunten worden brozer en de ontwerpsterkte op de lange termijn – de waarde die ingenieurs gebruiken voor muren en hellingen – neemt sneller af dan de pieksterkte op de korte termijn.
 Bidirectionele Geogrid-productielijn met longitudinale en transversale stretching Deze apparatuur is relevant bij het vergelijken van thermische effecten op de treksterkte. Het omvat een ponspers, multi-roll stretching en een transversale stretchoven met warmtewisselaars, ter ondersteuning van de discussie over hoe de verwerkingsomstandigheden de prestaties van PP- en HDPE-geogrids beïnvloeden. Bekijk Product →
Krachtgevolgen in één oogopslag
Het onderstaande staafdiagram vergelijkt het typische behoud van de treksterkte van PP- en HDPE-geogrids die zijn geproduceerd door extrusie bij te lage, optimale en te hoge temperaturen.
Relatief behoud van treksterkte, waarbij de optimale temperatuur is ingesteld op 100%.
Voor de dagelijkse productie zijn twee conclusies van belang. Ten eerste is de straf voor te lage temperatuur doorgaans groter dan de straf voor te hoge temperatuur voor PP, waardoor energiebesparende aanpassingen riskant zijn. Ten tweede verliezen beide polymeren hun sterkte aan de extremen, maar om verschillende redenen: de ene door onvolledig smelten, de andere door moleculaire afbraak.
| Conditie | Treksterkte | Verlenging bij breuk | Typische productieborden |
|---|---|---|---|
| Onder-temperature | Gereduceerd 15-30% | Vaak verhoogd | Hoge matrijsdruk, ruwe randen, vloeisporen |
| Optimaal range | Maximaal voor de hars | Voldoet aan specificatie | Stabiele plaat, uniforme openingen, constante lijnsnelheid |
| Oververherature | Gereduceerd 10-25% | Verminderd, broos gedrag | Die kwijl, lichte verkleuring, rook bij hoge overmaat |
Omdat de signalen kunnen overlappen met de variatie in grondstoffen, is de betrouwbare manier om oorzaken te onderscheiden het registreren van de smelttemperatuur bij de matrijs voor elke productiepartij en deze te vergelijken met het resultaat van de trekproef. Dit is de standaardpraktijk in productkwaliteitscontrole op een uniaxiale geogrid-productielijn met treksterkte , en het detecteert temperatuurschommelingen lang voordat het een klacht van klanten wordt.
Praktische maatregelen voor productie- en inkoopteams
De meest voorkomende oorzaken van afwijkende geogrid-treksterkte in extrusie-trekinstallaties worden hieronder weergegeven. Temperatuurafwijkingen voeren de lijst aan, wat goed nieuws is: het is ook de meest controleerbare factor.
- Temperatuurafwijking 38%
- Variatie in grondstoffen 22%
- Fout bij rekverhouding 18%
- Koeling inconsistentie 14%
- Andere oorzaken 8%
Voor productieteams hebben drie acties het hoogste rendement:
- Installeer smelttemperatuursensoren op de matrijs en vergelijk de meetwaarden met de instelpunten van het vat.
- Houd een controlediagram bij van de treksterkte versus de extrusietemperatuur in plaats van de temperatuur aan te passen voor energiebesparing.
- Certificeer het temperatuurvenster opnieuw wanneer een nieuwe harsbatch of leverancier wordt geïntroduceerd.
Voor inkoopteams die een geogrid-productielijn evalueren, kunt u vragen stellen over de nauwkeurigheid van de temperatuurregeling, PID-instellingen voor meerdere zones, de verdeling van de verwarmingszones op de matrijs en gedocumenteerde temperatuuruniformiteitstests. Een lijn die de ingestelde temperatuur niet binnen een smalle band kan vasthouden, zal van rol tot rol een inconsistente treksterkte produceren. Dit is de reden waarom ons unidirectioneel stretchplastic geogrid wordt geproduceerd onder streng gecontroleerde smelttemperatuuromstandigheden.
 Unidirectionele stretchplastic geogrid met strakke smelttemperatuurregeling Dit product illustreert het belang van een nauwe temperatuurcontrole tijdens de extrusie, omdat bij de productie gebruik wordt gemaakt van gecontroleerde smelttemperaturen. Het is nuttig voor ingenieurs die de consistentie van geogrids en de sterkte op lange termijn evalueren, als aanvulling op het praktische advies over extrusievensters dat in de buurt wordt gegeven. Bekijk Product →
Veelgestelde vragen over extrusietemperatuur en geogridsterkte
Wat is de optimale extrusietemperatuur voor polypropyleen geogrid?
Voor de meeste PP-homopolymeer geogridharsen is het praktische extrusievenster 200-230°C, waarbij de hoogste treksterkte doorgaans wordt bereikt rond de 215-225°C. Bevestig het bereik bij de harsleverancier en pas de lijnsnelheid, plaatdikte en de trekverhouding van het eindproduct aan.
Kan de extrusietemperatuur te hoog zijn, zelfs als het geogrid er normaal uitziet?
Ja. Thermische degradatie begint voordat er zichtbare verkleuring optreedt. De meest betrouwbare manier om dit te detecteren is door de treksterkte, rek bij breuk en junctie-efficiëntie te vergelijken met een basislijn geproduceerd bij een iets lagere temperatuur.
Hoe beïnvloedt de extrusietemperatuur de rek bij breuk?
Extrusie bij te lage temperatuur laat het materiaal slecht georiënteerd achter, wat de neiging heeft de rek bij breuk te vergroten. Extrusie bij te hoge temperaturen verkort de moleculaire ketens en vermindert de verlenging, waardoor het geogrid broos wordt. Beide omstandigheden leiden ertoe dat het product afwijkt van de specificatie.
Moet ik de temperatuur opnieuw instellen als ik van harsleverancier wissel?
Ja. Zelfs als de naam van de harskwaliteit hetzelfde is, kunnen de smeltvloei-index en het pakket thermische stabilisatoren verschillen. Voer vóór de volledige productie kleine tests uit over het hele temperatuurbereik om het nieuwe optimale te vinden.